Dom / Blog / Wiadomości branżowe / róg ultradźwiękowy: zastosowania, kryteria wyboru i wskazówki praktyczne


Poproś o wycenę
Zapytaj każdego, kto od kilku lat zajmuje się ultradźwiękową linią do cięcia, pikowania lub zgrzewania, co sprawdza w pierwszej kolejności, gdy szew wygląda na słaby lub obcięta krawędź zaczyna się strzępić, a odpowiedzią jest zwykle róg. Jest to widoczny, namacalny koniec całego systemu — kawałek dostrojonego metalu, który faktycznie dotyka materiału — i to on bierze na siebie większość winy, gdy wyniki zaczynają się wahać. Z naszego doświadczenia w budowie maszyn ultradźwiękowych dla producentów tekstyliów, włóknin i wyrobów jednorazowego użytku wynika, że znaczna część „problemów z klaksonem” okazuje się niedopasowaniem klaksonu do pracy, a nie tylko częścią, która się po prostu zużyła.
W tym przewodniku omówiono działanie tuby ultradźwiękowej, wpływ jej materiału i kształtu na działanie oraz na co należy zwrócić uwagę przy wyborze nowego lub wymianie zużytego.
Róg ultradźwiękowy — zwany także sonotrodą, narzędziem lub sondą, w zależności od dostawcy — jest ostatnim elementem trzyczęściowego stosu mechanicznego. Konwerter zamienia sygnał elektryczny generatora o wysokiej częstotliwości na wibracje mechaniczne, zwykle o częstotliwości 15 kHz, 20 kHz lub 40 kHz. Stopnie wzmacniacza mają amplitudę w górę lub w dół, w zależności od procesu. Następnie róg dostarcza wibracje do obrabianego przedmiotu poprzez powierzchnię roboczą dostosowaną do zadania: wąskie ostrze do cięcia, szeroką płaską lub wzorzystą powierzchnię do klejenia i wytłaczania, profilowany wałek do ciągłego uszczelniania.
Każdy róg jest rezonatorem. Jest on obrabiany tak, aby miał długość połowy fali przy częstotliwości projektowej, więc wibracje docierające do jego wejścia są wzmacniane i dostarczane na powierzchnię wyjściową. Zmień długość, zbieżność, wzór szczeliny, a nawet stop, a częstotliwość rezonansowa będzie się zmieniać wraz z tym. Dlatego też tuby nie można po prostu skopiować z innego materiału i dlatego tuba, która została mocno wypolerowana lub odnowiona, może nie być już czysto nastrojona. Wyjaśnia również, dlaczego współpracujące powierzchnie między konwerterem, wzmacniaczem i klaksonem muszą być płaskie i czyste oraz dlaczego gwintowany kołek powinien być dokręcony momentem zalecanym przez producenta — luźne połączenie zamienia wibracje w ciepło i hałas, natomiast zbyt mocne dokręcenie może spowodować pęknięcie gniazda kołka.
 Przetwornik i złącze aluminiowe do zestawu maszyn ultradźwiękowych Łączy przetwornik piezoelektryczny z lekkim aluminiowym złączem do łączenia komponentów stosu, dzięki czemu warto sprawdzić połączenie współpracujące pod kątem stabilnego strojenia. Zobacz produkt →
Na szczególną uwagę zasługuje połączenie klaksonu z przetwornikiem w maszynach pracujących na trzy zmiany. Jest to mała, niedroga część, która po cichu decyduje o tym, czy cały zestaw pozostanie w zgodzie.
Trzy rodziny materiałów obejmują większość tub przemysłowych, a wybór pomiędzy nimi zapewnia równowagę między trwałością zmęczeniową, efektywnością akustyczną, odpornością na zużycie i kosztem. W szerokim ujęciu:
| Materiał | Zachowanie akustyczne i mechaniczne | Odporność na zużycie | Tam, gdzie zwykle ma to sens |
|---|---|---|---|
| Stop tytanu | Wysoka wytrzymałość zmęczeniowa, niska strata akustyczna, stabilna przy dużej amplitudzie | Dobrze | Ciągłe spawanie, cięcie i pikowanie; praca o dużej amplitudzie |
| Stop aluminium | Lekkie, łatwe w obróbce, wyższe straty wewnętrzne, bardziej miękka powierzchnia czołowa | Umiarkowane | Umiarkowane amplitude, cost-sensitive tooling, textile cut-and-seal |
| Stal hartowana | Wytrzymały i stabilny wymiarowo, ale z większymi stratami akustycznymi | Wysoka | Powierzchnie robocze typu ostrza i prace, w których wytrzymałość ma największe znaczenie |
| Okładzina węglikowa lub ceramiczna | Wkładka twarzowa na dostrojonym korpusie; kruche pod obciążeniem udarowym | Bardzo wysoki | Włókniny z wypełnieniem ściernym i długie serie przy minimalnych przestojach |
Tytan stał się materiałem domyślnym do wymagających prac, ponieważ utrzymuje amplitudę bez pękania i traci stosunkowo mało energii w postaci ciepła. Stop aluminium nie jest kompromisem, którego należy się wstydzić: w wielu stacjach cięcia i zgrzewania tekstyliów dobrze zaprojektowany aluminiowy róg zapewnia lata pracy za ułamek ceny, pod warunkiem, że amplituda i materiał nie są uciążliwe. Rogi stalowe i licowane pojawiają się na obrazie, gdy powierzchnia robocza jest ścierana szybciej niż zużywa się korpus.
Profil ma takie samo znaczenie jak stop. Główne rodziny jakie widzimy w produkcji to:
Wzmocnienie, jednolitość i wytrzymałość mechaniczna przyciągają się nawzajem. Róg o bardzo dużym wzmocnieniu zapewnia większą amplitudę, ale jest bardziej wrażliwy na obciążenie i dryf strojenia; szeroka, szczelinowa powierzchnia jest łagodniejsza dla materiału, ale trudniejsza do zaprojektowania. W tym miejscu dostawca, który już zbudował rogi dla Twojego rodzaju tkaniny, jest wart więcej niż strona katalogu.
Prace tekstylne stawiają róg w niezwykłej pozycji. Zamiast krótkich cykli spawania, często godzinami pracuje nieprzerwanie na wałku kowadła, uszczelniając szew lub przycinając krawędź z prędkością linii. Ciepło gromadzi się w rogu, a nie w materiale, a jakakolwiek nierównowaga amplitudy na powierzchni czołowej objawia się nierównym szwem lub poszarpaną krawędzią po jednej stronie wstęgi.
W przypadku tych prac zwracamy uwagę najpierw na trzy rzeczy: amplitudę faktycznie potrzebną w procesie, szerokość powierzchni roboczej w stosunku do wzoru kowadełka oraz ilość wypełniacza ściernego zawartego w tkaninie. Materiały spunbond i Meltblown zachowują się zupełnie inaczej niż tkaniny powlekane, a róg dostrojony do jednego z nich niekoniecznie zapewni czyste cięcie drugiego. Kiedy tkanina jest mocno wypełniona, róg powlekany lub licowany zwykle zwraca się w postaci skrócenia czasu przestoju podczas ponownego licowania.
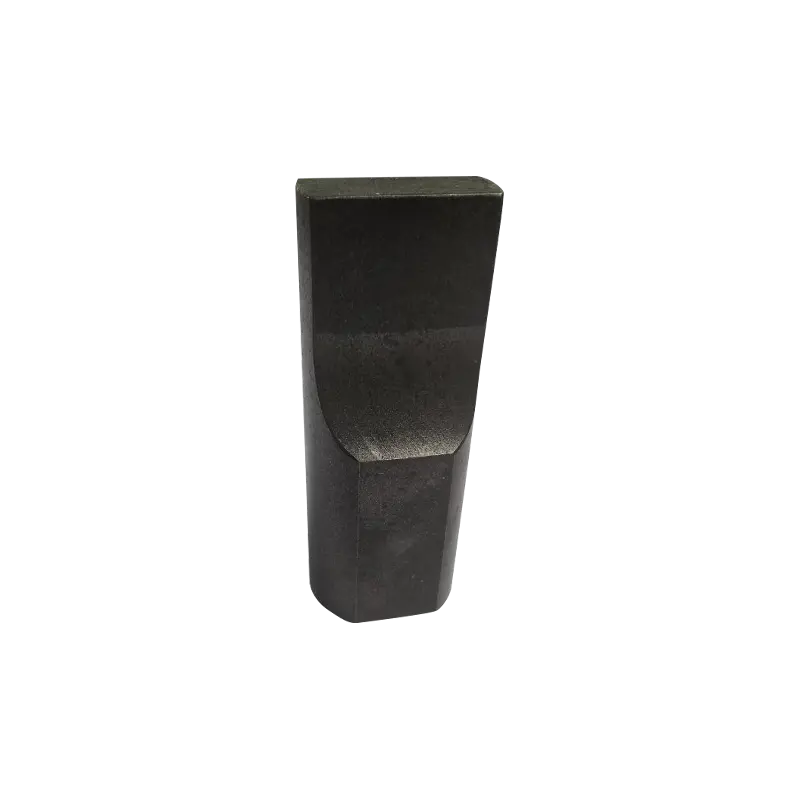 Zoptymalizowane dla tekstyliów ultradźwiękowe tuby spawalnicze do cięcia Rogi spawalnicze oferowane w różnych amplitudach i częstotliwościach do cięcia lub spawania tekstyliów, dostosowane do wyboru zachowania się tkaniny i szerokości powierzchni roboczej. Zobacz produkt →
Wcześniej czy później pojawia się projekt, do którego nie pasuje żaden róg katalogowy: wzór uszczelnienia, który musi pasować do dekoracyjnego wytłoczenia, profil czołowy, który musi podążać za zakrzywionym kowadłem, linia cięcia, która musi przebiegać w promieniu milimetra od wykończonej krawędzi. W takich przypadkach tubę projektuje się odwrotnie niż gotową część — najpierw definiuje się wzór, a następnie dopasowuje się do niego korpus, tak aby powierzchnia robocza nadal rezonowała równomiernie.
Niestandardowe rogi są również powszechne, gdy maszyna jest dostosowywana do nowego produktu, a nie wymieniana. Wymiana oprzyrządowania istniejącej stacji ultradźwiękowej za pomocą specjalnie skonstruowanej tuby jest często znacznie tańsza niż zakup drugiej maszyny, a pozwala operatorom korzystać ze sprzętu, który już znają.
 Niestandardowe formy ultradźwiękowe do spawania, cięcia i uszczelniania Wysoka-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Zobacz produkt →
Róg rzadko ulega dramatycznym awariom. Dryfuje: czoło się poleruje, krawędź się zaokrągla, w miejscu ćwieka pojawia się włoskowate pęknięcie i nagle szew wymaga większego nacisku lub cięcie wymaga mniejszej prędkości liny, aby zachować czystość. Kilka nawyków pozwala utrzymać ten dryf pod kontrolą.
Jeśli tuba wymaga naprawy, ponowne ustawienie i dostrojenie należy traktować jako jedną operację. Przesuwanie powierzchni czołowej powoduje zmianę długości rezonansu, więc tuba, która jest odnawiana bez sprawdzania częstotliwości, może się nagrzać, pobierać więcej prądu i skracać żywotność znajdującego się za nią przetwornika. Zrozumienie, jak zachowuje się cały łańcuch narzędziowy, łącznie z kowadłem i uchwytem, jest warte więcej niż jakikolwiek pojedynczy arkusz specyfikacji — nasze notatki na temat oprzyrządowanie i mocowania do zgrzewania ultradźwiękowego zagłębić się w to bardziej szczegółowo.
Zamienne rogi, wzmacniacze, przeguby i elementy formy w naszej ofercie akcesoria do maszyn ultradźwiękowych są zbudowane według tych samych rysunków, co oryginalne oprzyrządowanie, więc część zapasową można wymienić bez konieczności ponownego dostrajania całego stosu od zera.
Jeśli wybierasz klakson — lub próbujesz dowiedzieć się, dlaczego bieżący ma słabsze wyniki — te pytania zazwyczaj szybko rozwiązują sprawę:
Róg ultradźwiękowy to niewielka część maszyny i duża część jej wyników. Wybierz odpowiedni materiał, profil i strojenie, a reszta linii stanie się wyjątkowo wyrozumiała; źle je zrozumiesz, a każde inne ustawienie wydaje się z tobą walczyć. Jeśli nie jesteś pewien, jaki róg pasuje do tkaniny, wzoru lub maszyny, którą już posiadasz, prześlij nam szczegóły – częstotliwość, szerokość roboczą, materiał i jak powinna wyglądać wykończona krawędź lub szew – a my szczerze powiemy Ci, czy standardowy róg da radę, czy też trzeba go projektować od tyłu.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


