Dom / Blog / Wiadomości branżowe / róg spawacza ultradźwiękowego: zastosowania, kryteria wyboru i wskazówki praktyczne


Poproś o wycenę
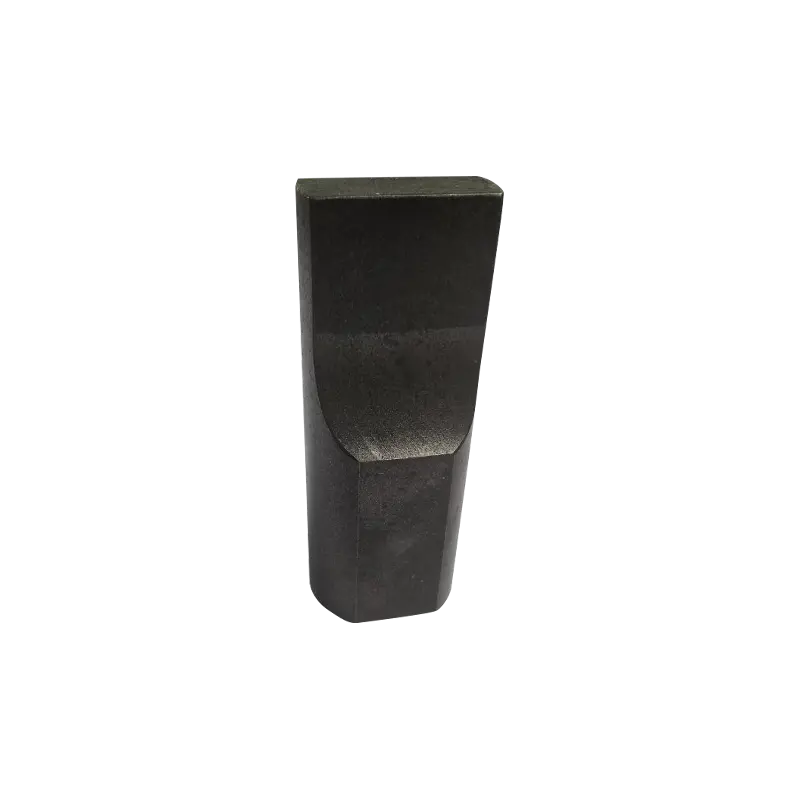
Jeśli poświęciłeś trochę czasu na montaż ultradźwiękowy, wiesz już, że róg jest częścią, którą wszyscy obwiniają, gdy spoina wygląda nieprawidłowo. W praktyce tuba zgrzewarki ultradźwiękowej jest pojedynczym elementem, który decyduje o tym, ile energii generatora faktycznie dociera do złącza – i jak równomiernie dociera. Po latach budowy i serwisowania urządzeń ultradźwiękowych dla producentów tekstyliów, włóknin i tworzyw sztucznych dowiedzieliśmy się, że większość problemów z tubami nie jest tajemnicza. Wynikają one z niedopasowania geometrii, materiału i zadania, które ma wykonać róg.
W tym przewodniku omówiono działanie tuby, jej budowę, jakie profile pasują do poszczególnych zastosowań oraz drobne czynności konserwacyjne, dzięki którym zestaw będzie działał sprawnie przez lata.
Róg – zwany także sonotrodą – to ostatni kawałek metalu na ścieżce wibracji. Znajduje się na dole stosu, poniżej konwertera i wzmacniacza, i dotyka bezpośrednio przedmiotu obrabianego. Jego zadanie jest dwojakie: wzmacnianie wibracji mechanicznych schodzących ze stosu do amplitudy wymaganej przez materiał i dostarczanie tej energii na odpowiednią powierzchnię.
Obydwa obowiązki podlegają rezonansowi. Róg jest obrabiany tak, aby wibrował z określoną częstotliwością, zwykle 15 kHz, 20 kHz lub 40 kHz, i działa wydajnie tylko wtedy, gdy cały stos jest dostrojony do tej samej liczby. Wypchnij klakson z rezonansu, a objawy pojawią się szybko: generator pobiera większy prąd, spoina staje się nierówna, a ciepło gromadzi się w miejscach, w których nie powinno. Jeśli chcesz zrozumieć górną połowę tego łańcucha, nasze notatki nt jak przetwornik przekształca sygnały elektryczne w wibracje mechaniczne są przydatną lekturą towarzyszącą.
Klakson, który wygląda prawidłowo na papierze, może nadal być nieprawidłowy w maszynie. Gatunek materiału, kierunek włókien, masa kołnierza montażowego, a nawet wykończenie powierzchni roboczej – wszystko to powoduje zmianę częstotliwości rezonansowej. Renomowani producenci mierzą każdą tubę na analizatorze częstotliwości przed wysyłką i regulują szczeliny strojenia, aż tuba znajdzie się w wąskim oknie częstotliwości docelowej. Dlatego kopia klaksonu rzadko jest równym zamiennikiem: geometria może się zgadzać, podczas gdy strojenie nie.
Kształt tuby to tak naprawdę decyzja dotycząca dystrybucji energii. Smukłe ostrze skupia energię w wąskiej linii; szeroki pasek rozprowadza go po szwie; wyprofilowana twarz kształtuje ją wokół określonej części. Poniższa tabela podsumowuje profile, o które jesteśmy najczęściej pytani.
| Profil | Geometria | Typowe zastosowanie | Oglądaj punkty |
|---|---|---|---|
| Ostrze / klin | Wąska krawędź robocza | Cięcie, uszczelnianie i przycinanie włókniny | zużycie krawędzi; utrzymuj ostrze w chłodzie i czystości |
| Bar / prostokątny | Długa, płaska twarz | Ciągłe zgrzewanie szwów, koronek i tłoczeń | Płaskość twarzy i jednolita amplituda na całej długości |
| Okrągłe/cylindryczne | Okrągła powierzchnia kontaktowa | Zgrzewanie punktowe, uszczelnianie rur, drobne części z tworzyw sztucznych | Koncentryczność gwintu montażowego |
| Wyprofilowane / niestandardowe | Obrobione maszynowo do kształtu części | Wykończenia samochodowe, filtry, komponenty medyczne | Wymaga strojenia i rysunków specyficznych dla części |
| Kompozyt | Dołączono wiele dostrojonych sekcji | Duże lub niewygodne części, do których nie może dosięgnąć pojedynczy róg | Integralność połączenia i zrównoważona amplituda na odcinkach |
Na szczególną uwagę zasługują rogi kompozytowe. Łącząc kilka dostrojonych segmentów, mogą dotrzeć do wnęk, pokryć duży obszar bez mnożenia spawaczy i zmniejszyć naprężenia wewnętrzne w częściach wrażliwych na skoncentrowaną energię. Kompromis polega na tym, że każde skrzyżowanie musi zostać zaprojektowane i zweryfikowane, dlatego tuby kompozytowe są prawie zawsze efektem niestandardowego projektu inżynieryjnego, a nie gotowego zakupu.
Zacznij od materiału, a nie od katalogu. Cienka włóknina polipropylenowa wymaga wyższej częstotliwości i niższej amplitudy, aby uniknąć przepalenia. Grubsze tworzywa termoplastyczne i mocno wypełnione mieszanki wymagają większej amplitudy i geometrii powierzchni czołowej, która utrzymuje nacisk kontaktowy. Tkaniny powlekane lub laminowane często najlepiej zgrzewają się, gdy powierzchnia jest ząbkowana lub wzorzysta, co koncentruje energię na styku, a nie na całej powierzchni.
Następnie sprawdź stronę maszyny. Częstotliwość musi odpowiadać generatorowi i konwerterowi. Amplituda na czole rogu musi mieścić się w oknie roboczym materiału — zbyt mała powoduje słabe wiązania, zbyt duża powoduje wybłyski i przebicia. Kołek montażowy i kołnierz muszą przenosić obciążenie bez powodowania strat. Róg musi fizycznie pasować do uchwytu, ponieważ róg, którego nie można ustawić prostopadle do kowadła, spowoduje powstawanie spoin różniących się w zależności od krawędzi.
Dla producentów tekstyliów i włóknin powierzchnia robocza jest miejscem, w którym kryje się największa wartość. Nasz
 Rogi ultradźwiękowe AH zoptymalizowane pod kątem tekstyliów Rogi zgrzewające ultradźwiękowe do obróbki tekstyliów i włóknin, oferowane w różnych amplitudach i częstotliwościach, aby zapewnić efektywne przenoszenie energii i czyste szwy. Zobacz produkt →
są profilowane z myślą o tym, równoważąc szerokość powierzchni, wzór i amplitudę, tak aby szwy pozostały czyste przy prędkości produkcyjnej.
Rogi zwykle nie zawodzą dramatycznie. Dryfują. Dzięki kilku rozsądnym nawykom ten dryft będzie widoczny, zanim osiągnie poziom złomu:
Do sygnałów ostrzegawczych, na które warto natychmiast zareagować, zalicza się nagły wzrost prądu generatora, spoina wymagająca coraz dłuższych czasów przetrzymywania, widoczne pęknięcia w pobliżu szczelin amplitudy oraz głuchy łoskot zamiast czystego buczenia podczas uruchamiania stosu. Każdy z nich sugeruje, że klakson powinien wyjść w celu pomiaru, a nie być mocniej naciskany. Uruchomienie uszkodzonego klaksonu zagraża również konwerterowi i wzmacniaczowi.
Wielu problemów produkcyjnych nie da się rozwiązać poprzez wybranie innej pozycji katalogowej. Część z niewygodnym kołnierzem, szew musi przebiegać zgodnie z krzywizną lub wzór, który musi pasować do projektu wytłoczenia klienta, wszystko to wymaga wykonania rogu obrobionego zgodnie z konkretnym zastosowaniem. Praca ta rozpoczyna się od rysunku części, specyfikacji materiału oraz częstotliwości i mocy maszyny, a kończy na dostrojonym tubie, który został zweryfikowany na rzeczywistym stosie.
Niestandardowe oprzyrządowanie jest tam, gdzie doświadczenie się opłaca, ponieważ ten sam rysunek można dostroić na kilka sposobów i tylko jeden z nich wytrzyma długą serię produkcyjną. Nasz
 Niestandardowe formy ultradźwiękowe do spawania, cięcia i uszczelniania Bardzo precyzyjne narzędzia niestandardowe ze stali przemysłowej, przeznaczone do spawania ultradźwiękowego, cięcia lub uszczelniania i konfigurowalne w celu dostosowania do różnych wymagań klienta. Zobacz produkt →
są opracowywane z udziałem klienta, a tam, gdzie zadanie jest lepiej obsługiwane przez maszynę o zupełnie innym formacie, czasami bardziej praktyczną opcją jest jednostka ręczna — na przykład
 Ręczna ultradźwiękowa zgrzewarka punktowa AH-30 Sonic Kompaktowa ręczna zgrzewarka punktowa ultradźwiękowa do cienkich blach lub drutów, przeznaczona do prac naprawczych i montażu o małej objętości, pracująca z częstotliwością 28 kHz lub 35 kHz. Zobacz produkt →
używany do prac naprawczych i montażu o małej objętości.
Jeśli przeglądasz cały zespół, a nie tylko oprzyrządowanie, nasz przegląd zgrzewarki ultradźwiękowe pokazuje, jak w praktyce dopasowuje się róg, osprzęt i elektronikę napędu.
Róg spawacza ultradźwiękowego jest dostrojonym elementem mechanicznym, a nie ukształtowanym blokiem metalu. Wybierz odpowiedni materiał, profil i strojenie, a reszta zestawu będzie zachowywała się przewidywalnie; zignoruj którykolwiek z nich, a wydasz swój budżet na konserwację na szukanie niespójnych spoin. Zacznij od łączonego materiału, dopasuj róg do okna częstotliwości i amplitudy maszyny i regularnie sprawdzaj powierzchnię czołową i kołek. Większość problemów z klaksonami, o zdiagnozowanie których jesteśmy proszeni, okazuje się być raczej kwestiami związanymi z wyborem lub konserwacją niż wadami produkcyjnymi — to dobra wiadomość, ponieważ oba są pod Twoją kontrolą.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


