Dom / Blog / Wiadomości branżowe / Ultradźwiękowe spawanie tworzyw sztucznych: proces, materiały, konstrukcja połączeń i wskazówki dotyczące maszyn


Poproś o wycenę
Z daleka ultradźwiękowe spawanie tworzyw sztucznych wygląda na zwodniczo proste. Klakson dotyka dwóch plastikowych części, przez oprawę przechodzi cichy szum, a po chwili części łączą się, jakby były uformowane w jedną całość. Pod tym krótkim cyklem kryje się dobrze poznany proces fizyczny: wibracje mechaniczne o wysokiej częstotliwości, zwykle od 15 do 40 kHz, wytwarzają ciepło na styku części, topiąc cienką warstwę polimeru, która krzepnie pod ciśnieniem i tworzy mocne, czyste połączenie. Nie stosuje się żadnych klejów, rozpuszczalników ani metalowych elementów złącznych.
Dla producentów tekstyliów, włóknin, artykułów higienicznych jednorazowego użytku, wnętrz samochodowych, wyrobów medycznych i towarów konsumpcyjnych proces ten stał się standardową metodą produkcji. Budujemy maszyny ultradźwiękowe i oprzyrządowanie, które je napędza, a poniższe uwagi omawiają to, co najważniejsze: jak przebiega proces, które tworzywa sztuczne dobrze się spawają, jak należy projektować złącza i jak wybrać odpowiednią maszynę.
Każde spawanie ultradźwiękowe przebiega według tego samego podstawowego cyklu, a gdy go zrozumiesz, rozwiązywanie problemów stanie się znacznie łatwiejsze. Generator przetwarza energię elektryczną na sygnał elektryczny o wysokiej częstotliwości; przetwornik zamienia ten sygnał w wibracje mechaniczne; wzmacniacz i klakson wzmacniają i dostarczają wibracje dokładnie do punktu, w którym spotykają się obie części.
Wibracje nie topią bezpośrednio plastiku. Powoduje szybkie tarcie molekularne wzdłuż powierzchni złącza, a dystrybutory energii – małe wypukłe elementy uformowane w jednej z części – skupiają to tarcie, dzięki czemu topienie rozpoczyna się dokładnie tam, gdzie jest potrzebne. Typowy cykl przebiega w następujący sposób:
Czasy spawania są zwykle mierzone w ułamkach sekundy, a pełne cykle znacznie poniżej dwóch sekund są normalną praktyką na liniach zautomatyzowanych.
W porównaniu z klejami, rozpuszczalnikami, płytami grzejnymi lub śrubami, zgrzewanie ultradźwiękowe oferuje połączenie szybkości, czystości i konsystencji, które trudno dorównać.
Zgrzewanie ultradźwiękowe działa najlepiej, gdy dwie części są wykonane z tego samego polimeru lub z polimerów o podobnych temperaturach topnienia i strukturze molekularnej. Żywice amorficzne miękną stopniowo w szerokim zakresie temperatur, co czyni je odpornymi i łatwymi do spawania. Żywice półkrystaliczne topią się gwałtownie i w różny sposób przenoszą wibracje, dlatego zwykle wymagają większej amplitudy, sztywniejszego mocowania i starannie zaprojektowanych rozdzielaczy energii.
| Materiał | Struktura | Spawalność | Praktyczne uwagi |
|---|---|---|---|
| ABS, PS, PC, PMMA, PCV | Amorficzny | Znakomicie | Szerokie okno spawalnicze; łatwe do zautomatyzowania |
| PP, PE | Półkrystaliczny | Dobrze | Wymaga większej amplitudy i mocnego wsparcia |
| PA, POM | Półkrystaliczny | Dobrze | Najpierw wysusz materiał, aby uniknąć porowatości |
| PET, PBT | Półkrystaliczny | Umiarkowane | Wymagana jest większa energia i precyzyjna konstrukcja złącza |
| Gatunki wypełnione szkłem | Albo | Umiarkowane | Wypełniacz ścierny szybciej zużywa rogi; krótsza żywotność narzędzia |
| PTFE, silikon | Albo | Biedny | Niskie tarcie i wysoka lepkość stopu są odporne na spawanie |
Wilgotność też ma znaczenie. Żywice higroskopijne, takie jak nylon i poliwęglan, pochłaniają wodę z powietrza, która pod rogiem zamienia się w parę, powodując powstawanie pęcherzyków i osłabianie połączeń. Suszenie przed spawaniem to prosty krok, który zapobiega powstawaniu dużej ilości złomu.
Większość problemów spawalniczych jest projektowana na długo przed pojawieniem się na linii produkcyjnej. Złącze musi koncentrować energię, wyrównywać części i kontrolować przepływ stopionego materiału. Trzy konstrukcje pokrywają większość zastosowań.
Wzdłuż powierzchni złącza jednej części biegnie mały trójkątny grzbiet, zwykle o wysokości od 0,3 do 0,8 mm. Najpierw topi się, a następnie stopiony polimer przepływa przez powierzchnię styku, tworząc wiązanie. Dyrektorzy energii są proste, ekonomiczne i idealne do żywic amorficznych oraz małych i średnich części.
Jedna część ma wgłębienie, a druga dopasowaną wargę, a obie powierzchnie ocierają się o siebie w miarę postępu spawania. Połączenia ścinane zapewniają najmocniejsze i najbardziej szczelne połączenia i są typowym wyborem w przypadku materiałów i części półkrystalicznych, które muszą utrzymywać ciśnienie lub być odporne na wibracje.
Hybrydy te łączą w sobie samonastawność z efektem kierowania energią, który redukuje wypływki i utrzymuje linię spawania w porządku. Są popularne w obudowach i obudowach, gdzie wygląd jest równie ważny jak wytrzymałość. Niezależnie od tego, jakiego projektu użyjesz, róg i osprzęt muszą do niego pasować, dlatego warto to sprawdzić rozwiązania w zakresie narzędzi i mocowania przed przystąpieniem do formy.
Proces ten pojawia się wszędzie tam, gdzie potrzebne jest szybkie i czyste połączenie części z tworzyw sztucznych. Filtry medyczne, cewniki i pojemniki na płyny opierają się na nim w celu zapewnienia szczelności zespołów. Dostawcy branży motoryzacyjnej spawają elementy wykończenia wnętrza, elementy oświetlenia i części pod maską. Elektronika użytkowa wykorzystuje go do produkcji obudów i przełączników, a linie pakujące uszczelniają kubki, tacki, torebki i blistry. W świecie włóknin łączenie ultradźwiękowe łączy jednorazowe pokrowce na buty, poszewki na poduszki, czapki, rękawiczki i produkty sanitarne z dużą prędkością, bez użycia nici i kleju.
Ponieważ oprzyrządowanie jest kompaktowe, ta sama zasada obsługuje wszystko, od maszyny jednostołowej po w pełni zautomatyzowaną linię obrotową.
Maszyny różnią się głównie mocą, częstotliwością i sposobem przedstawienia klaksonu w części. Częstotliwość jest dostosowana do zadania: jednostki 15 kHz zapewniają większą amplitudę i są odpowiednie dla dużych lub półkrystalicznych części, 20 kHz to optymalny punkt ogólnego przeznaczenia, a jednostki 30–35 kHz są wybierane w przypadku małych, delikatnych komponentów, w których należy zminimalizować ciepło i powstawanie śladów na powierzchni.
W przypadku napraw, prototypowania i montażu małych partii ręczna spawarka zapewnia swobodę przesuwania narzędzia wzdłuż szwu.
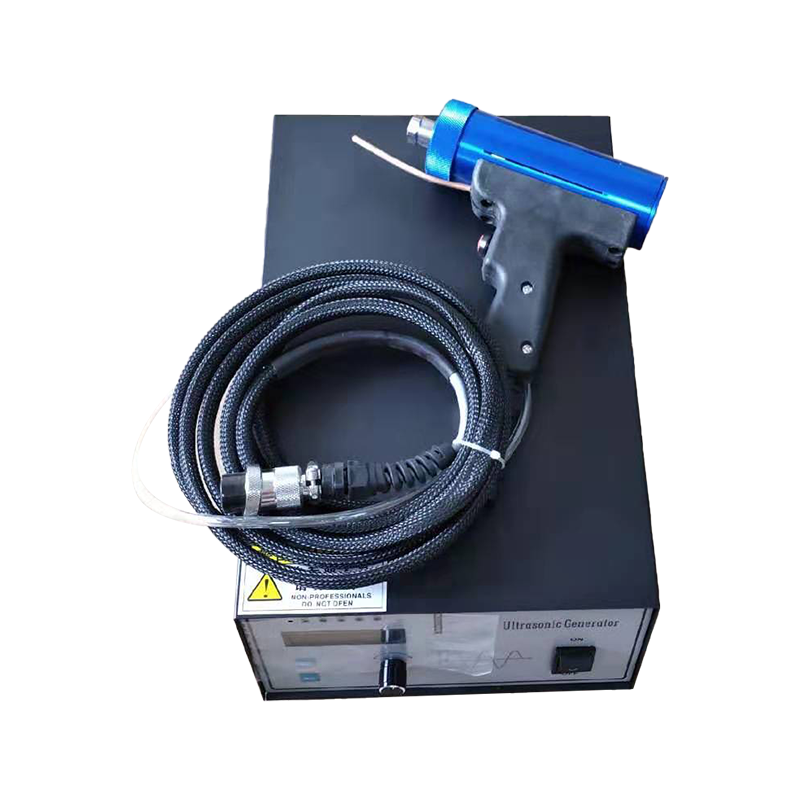 Ręczna zgrzewarka ultradźwiękowa AH-30 Sonic Ręczna zgrzewarka ultradźwiękowa ma solidną powierzchnię spawania, wysoką wytrzymałość, mały rozmiar, piękne spawanie, prostą obsługę, dużą moc wyjściową i ręczny punkt... Zobacz produkt →
Jeśli potrzebujesz powtarzalnych, kontrolowanych za pomocą uchwytu zgrzein punktowych na uformowanych częściach, dedykowana zgrzewarka punktowa z prasą pneumatyczną zapewnia stałą siłę i czas cyklu.
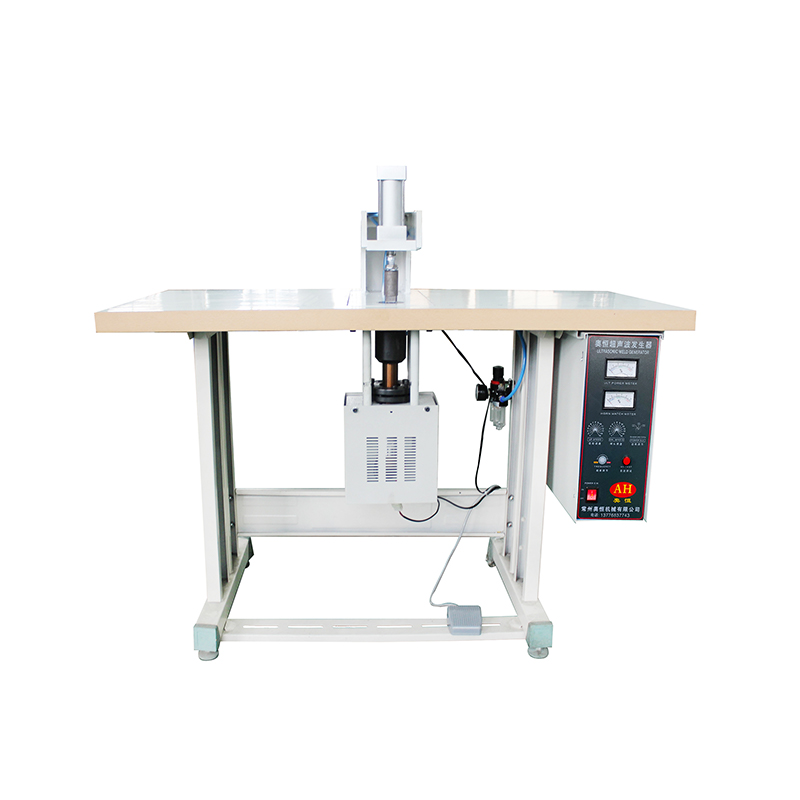 Zgrzewarka ultradźwiękowa AH-50Q Wykorzystaj zasadę fal ultradźwiękowych do wykonania torebek z włókniny. Wykonanie otworu nie wymaga dospawania do torebki żadnych materiałów pomocniczych. Początek... Zobacz produkt →
W przypadku cięższych produkcji, takich jak duże obudowy i grubościenne elementy, lepszym fundamentem będzie spawarka tworzyw sztucznych o dużej mocy ze sztywną ramą i stabilnym generatorem.
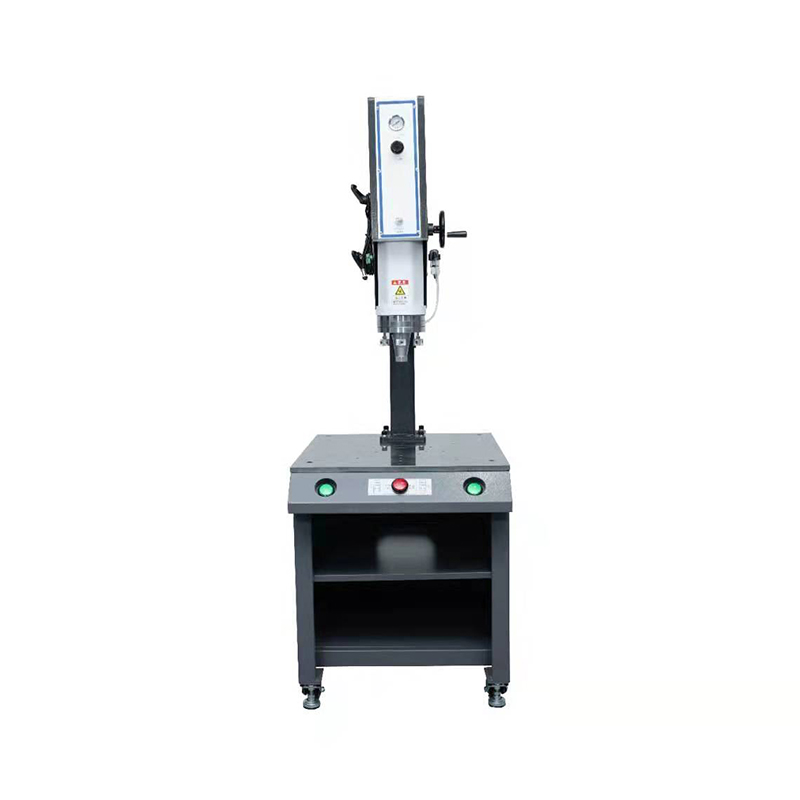 Zgrzewarka do tworzyw sztucznych AH-DSL 15KHz 4200w 1. Cała maszyna to odlewanie ciśnieniowe grawitacyjne, obróbka maszynowa CNC i wysoka precyzja. Zobacz produkt →
Geometria tuby, współczynnik wzmocnienia i konstrukcja mocowania są tak samo ważne jak sama maszyna, dlatego też budujemy niestandardowe formy ultradźwiękowe i tuby spawalnicze dla klientów, którzy potrzebują określonego profilu spoiny. Możesz przejrzeć szerszą gamę zgrzewarki ultradźwiękowe produkujemy lub po prostu powiedz nam do czego dołączasz, a my zaproponujemy Ci konfigurację.
Nawet dobrze wybrana maszyna będzie działać gorzej, jeśli pogorszą się podstawy. Istnieje kilka nawyków, które odróżniają zakłady spawające niezawodnie od zakładów walczących ze złomem na każdej zmianie.
Konserwacja zapobiegawcza kosztuje znacznie mniej niż odrzucona partia produkcyjna, a większość z nich zajmuje tylko kilka minut dziennie.
Przygotowanie nagród do spawania ultradźwiękowego tworzyw sztucznych. Uzyskaj odpowiednie dobranie materiału, projekt złącza i odpowiednie oprzyrządowanie, a proces stanie się jedną z najbardziej niezawodnych i ekonomicznych metod łączenia dostępnych dla współczesnych producentów. Zrozum je źle, a żadne dostrajanie maszyny tego nie naprawi.
Jeśli planujesz nową linię produkcyjną lub ulepszasz istniejącą, nasz zespół chętnie dokona przeglądu Twoich części, zaproponuje wspólny projekt i zbuduje maszynę wokół Twojego produktu, a nie odwrotnie. Podziel się swoimi rysunkami, docelowymi materiałami i wynikami, a my wrócimy z praktyczną propozycją.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


