Dom / Blog / Wiadomości branżowe / Spawanie ultradźwiękowe: proces, materiały, oprzyrządowanie i praktyczne wskazówki dotyczące konfiguracji


Poproś o wycenę
Zgrzewanie ultradźwiękowe to proces łączenia, w którym wykorzystuje się wibracje akustyczne o wysokiej częstotliwości do wytworzenia ciepła na styku dwóch części. Wibracje przykładane są lokalnie pod ciśnieniem, a materiały stapiają się bez topienia masowego, które ma miejsce w przypadku konwencjonalnego spawania. Jest to praktyczna metoda w przypadku tworzyw termoplastycznych, włóknin, folii i niektórych metali, która stała się powszechnym widokiem na liniach produkcyjnych, gdzie liczy się czyste, szybkie i powtarzalne wiązania. W Changzhou Aoheng Machinery spawanie ultradźwiękowe nie jest tematem abstrakcyjnym; to zasada stojąca za maszynami, które budujemy dla producentów tekstyliów, włóknin, wyrobów jednorazowego użytku i części z tworzyw sztucznych. Przydatną częścią jest zrozumienie wymagań procesu dotyczących materiału, oprzyrządowania i konfiguracji, aby dobre spoiny były powtarzalne, a nie przypadkowe.
System spawania ultradźwiękowego składa się z prostego zestawu: zasilacza, przetwornika, wzmacniacza, sonotrody lub tuby oraz kowadła lub uchwytu. Przetwornik przekształca energię elektryczną w wibracje mechaniczne, wzmacniacz reguluje amplitudę, a klakson dostarcza te wibracje do przedmiotu obrabianego. Kowadło utrzymuje część i kształtuje punkt styku. Typowy cykl składa się z sześciu etapów:
Głównymi parametrami są częstotliwość, amplituda, siła, czas zgrzewania i czas przetrzymywania. System 20 kHz jest powszechny w przypadku wytrzymałych części z tworzyw sztucznych, natomiast w przypadku bardziej precyzyjnych prac często wybiera się system 30–40 kHz. Wyższa amplituda nie jest automatycznie lepsza; zbyt duża ilość może pozostawić ślady na powierzchni, uszkodzić włókna lub spowodować pęknięcie kruchych części. Czas przetrzymywania ma takie samo znaczenie jak czas spawania, ponieważ złącze musi ostygnąć pod ciśnieniem, zanim róg się cofnie. W przypadku łączenia punktowego i małych zespołów z tworzyw sztucznych dedykowane urządzenie montowane na stole może znacznie ułatwić konfigurację i powtarzalność, a ultradźwiękowa zgrzewarka punktowa AH50Q jest praktycznym przykładem takiego podejścia.
 Ultradźwiękowa zgrzewarka punktowa AH-50Q do montażu tekstyliów Stołowa zgrzewarka punktowa do torebek z włókniny, pętli na uszy masek i elementów plastikowych, ze sterowaniem za pomocą pedału nożnego i formami szablonowymi do powtarzalnych połączeń. Zobacz produkt →
Zachowanie materiału decyduje o tym, czy spawanie ultradźwiękowe jest dobrym rozwiązaniem. Amorficzne tworzywa termoplastyczne na ogół dobrze przenoszą wibracje; żywice półkrystaliczne mogą spawać, ale zwykle wymagają węższych okien procesowych. Włókniny i folie łączą się poprzez miejscowe stapianie włókien lub powierzchni, podczas gdy cienkie metale łączą się poprzez odkształcenie w stanie stałym, a nie topienie. Poniższa tabela przedstawia praktyczny punkt wyjścia, ale dokładne wyniki zależą od gatunku, grubości, dodatków i oprzyrządowania.
| Grupa materiałowa | Typowe przykłady | Co obejrzeć |
|---|---|---|
| Tworzywa termoplastyczne | ABS, PP, PE, PC, akryl, nylon | Żywice amorficzne są często bardziej wybaczające niż gatunki półkrystaliczne; liczy się wilgoć i wypełniacze. |
| Włókniny i folie | Mieszanki PP, PE i PET | Wiązanie zależy od lokalnego stopienia włókien; wzór rogu i kowadła wpływa na dłoń i wygląd. |
| Opakowanie | Płyta powlekana, laminaty foliowe, folie polimerowe | Zanieczyszczenie powierzchni jest wrogiem; ciśnienie uszczelnienia i czas przebywania muszą być spójne. |
| Metale | Aluminium, miedź, cienkie folie | Łączenie w stanie półprzewodnikowym wymaga czystych, wolnych od tlenków powierzchni i sztywnego podparcia. |
| Różne kombinacje | Kompatybilne pary z tworzywa sztucznego | Niedopasowane temperatury topnienia i rozszerzalność cieplna wymagają wspólnych prób przed produkcją. |
Jeśli nie masz pewności, czy żywica lub laminat będą zespawane czysto, zacznij od małej próbki i sprawdź połączenie pod obciążeniem. Trzymamy dłuższy zestaw uwagi dotyczące kompatybilności materiałów w naszej bibliotece technicznej dla zespołów, które potrzebują głębszego punktu wyjścia.
Oprzyrządowanie to miejsce, w którym wiele projektów spawania ultradźwiękowego kończy się sukcesem lub niepowodzeniem. Róg zaprojektowany dla jednego złącza może być niewłaściwy dla innego, a element uginający się będzie kradnął energię ze spoiny. Wspólny projekt również ma znaczenie. Układ kierowniczy energii koncentruje drgania na początkowej linii styku, złącze ścinane zapewnia pasowanie z wciskiem w celu uzyskania mocniejszych uszczelnionych zespołów, a układy na pióro i wpust pomagają wyrównać części. W przypadku tekstyliów i włóknin wzór rogu i kowadełka kontroluje wygląd wiązania, miękkość i jakość krawędzi. Zużyty róg lub słabo podparte kowadło mogą powodować niespójne wiązania, nawet jeśli ustawienia maszyny wyglądają na prawidłowe.
W przypadku wyrobów tekstylnych i włókninowych profil rogu i wzór kowadełka często decydują o tym, czy połączenie będzie miękkie, płaskie czy dekoracyjne. Nasze zoptymalizowane pod kątem tekstyliów tuby spawalnicze zostały zbudowane z myślą o tej równowadze i są jednym z cichszych powodów, dla których linia produkcyjna pozostaje spójna.
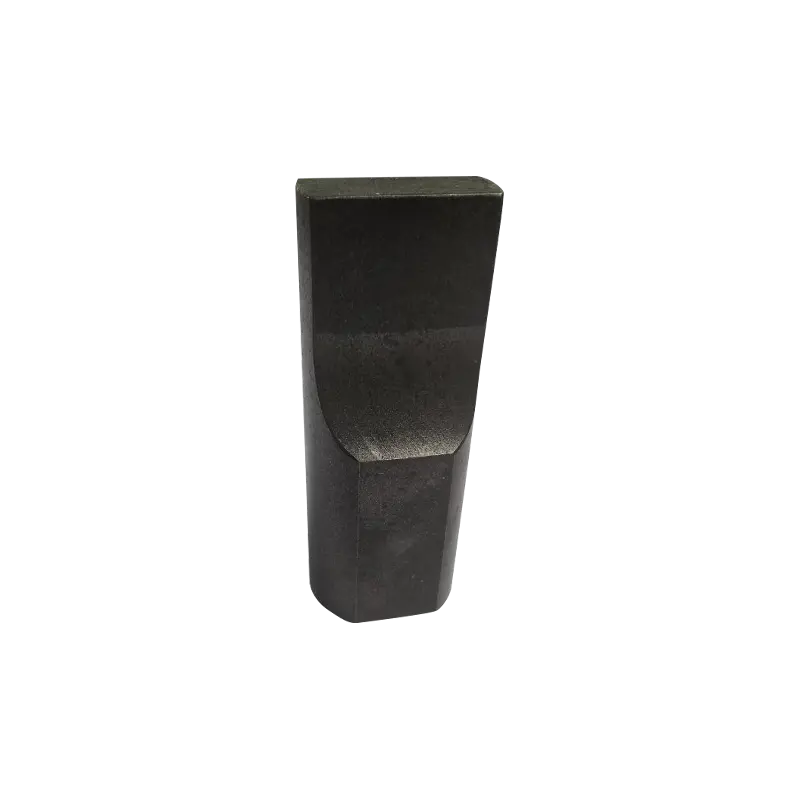 Rogi ultradźwiękowe AH zoptymalizowane pod kątem tekstyliów Róg ultradźwiękowy do zgrzewania lub cięcia tekstyliów, oferowany w różnych amplitudach i częstotliwościach, aby zapewnić równomierny transfer energii w obróbce włóknin i tkanin. Zobacz produkt →
Przed wymianą maszyny sprawdź podstawy. Większość problemów ze spawaniem nie jest tajemnicza; są to luźne elementy mocujące, brudna powierzchnia lub przesunięty parametr.
Zgrzewanie ultradźwiękowe pojawia się wszędzie tam, gdzie ciepło, kleje lub szwy są niewygodne. W tekstyliach i włókninach służy do efektów koronkowych, obszywania, pikowania, rozcinania i uszczelniania oraz łączenia kompozytów. W wyrobach jednorazowego użytku łączy pokrowce na buty, czapki, poszewki na poduszki, rękawiczki i podpaski higieniczne bez nici. Zespoły pakujące używają go do uszczelek i połączeń zabezpieczających przed manipulacją, natomiast producenci samochodów i elektroniki używają go do małych podzespołów z tworzyw sztucznych i zakończeń przewodów. Produkcja medyczna opiera się na tym, gdy liczy się czysta, powtarzalna więź.
W naszym własnym asortymencie te same zasady występują w koronkarkach ultradźwiękowych, pikowarkach, maszynach do cięcia wzdłużnego i poprzecznego, maszynach do wyrobów jednorazowego użytku i dedykowanych zespołach zgrzewających. Nasz asortyment zgrzewarek ultradźwiękowych obejmuje formaty zgrzewania ręcznego, punktowego, plisowego i zgrzewania tworzyw sztucznych, zatem właściwy punkt wyjścia zależy od złącza, a nie od pojedynczego typu maszyny. W przypadku napraw w terenie, pobierania próbek lub krótkich serii ręczna zgrzewarka ultradźwiękowa, taka jak AH30, stanowi przydatny pomost między stołem warsztatowym a linią produkcyjną.
 Ręczna ultradźwiękowa zgrzewarka punktowa AH-30 do zastosowań terenowych i krótkich serii Przenośna zgrzewarka ultradźwiękowa 28/35 kHz do punktowego łączenia cienkich tworzyw sztucznych, włóknin i drutów, przeznaczona do napraw, pobierania próbek i krótkich serii produkcyjnych. Zobacz produkt →
Spawanie ultradźwiękowe jest ogólnie czyste, ale nie jest wolne od ryzyka. Wibracje o wysokiej częstotliwości mogą z czasem wpływać na słuch, dlatego warto poważnie podejść do obudowy i ochronników słuchu. Trzymaj ręce z dala od klaksonu i kowadełka podczas jazdy na rowerze, stosuj procedury blokowania podczas wymiany narzędzi i zapewnij wentylację lub wyciąg oparów podczas pracy z tworzywami sztucznymi, które uwalniają substancje lotne. Po stronie konserwacji regularnie sprawdzaj zużycie tuby, chłodzenie przetwornika, stan kabla i ustawienie osprzętu. Częstym błędem jest pogoń za większą mocą, gdy prawdziwym problemem jest zużyty róg, wyginający się uchwyt lub niespójne wymiary części. Inny zakłada, że dobrze wyglądająca spoina wytrzyma pod obciążeniem; prosta kontrola poprzez pociągnięcie lub oderwanie pozwala wykryć więcej problemów niż kontrola wzrokowa.
Wybór sprzętu zaczyna się od materiału i złącza, a nie od strony katalogu. Zapytaj, z czego wykonane są części, jakiej są grubości, ile zajmuje obszar spawania i jaki czas cyklu potrzebuje linia. Następnie rozważ poziom automatyzacji: urządzenie ręczne może wystarczyć do napraw i prac o niewielkiej objętości, podczas gdy maszyna oparta na oprzyrządowaniu z kontrolowaną siłą, czasem i mocowaniem będzie lepsza dla spójności produkcji. Wsparcie narzędziowe również ma znaczenie, ponieważ rogi i osprzęt nie są uniwersalne. W Changzhou Aoheng Machinery budujemy urządzenia ultradźwiękowe do zastosowań tekstylnych, włókninowych, produktów jednorazowego użytku i tworzyw sztucznych i zaopatrujemy klientów w ponad trzydziestu krajach. To doświadczenie jest przydatne, gdy standardowa maszyna potrzebuje niestandardowego rogu, innego kowadła lub uchwytu dostosowanego do nietypowego kształtu części.
Jeśli rozważasz nowy proces ultradźwiękowy, najbardziej niezawodnym następnym krokiem jest próba próbki z rzeczywistym materiałem i geometrią złącza. Podaj nam część, tryb awarii i cel produkcji, a pomożemy Ci zawęzić format maszyny, oprzyrządowanie i okno procesu. Spawanie ultradźwiękowe nagradza przygotowanie, a spokojna i dobrze obsługiwana konfiguracja zwykle pokonuje długą listę funkcji maszyny.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


